Hướng Dẫn Hàn Ống HDPE: Quy Trình Và Những Lưu Ý Quan Trọng
Ống HDPE được sử dụng rộng rãi trong các hệ thống cấp nước, thoát nước, tưới tiêu, công trình dân dụng và công nghiệp. Để tạo ra một đường ống chắc chắn, kín và có độ ổn định cao, kỹ thuật hàn nối đóng vai trò rất quan trọng.
Trong quá trình thi công, người thợ cần lựa chọn đúng thiết bị, chuẩn bị đầu ống chính xác và thực hiện đúng các bước gia nhiệt, ép nối và làm nguội. Với những đường ống có kích thước khác nhau, việc lựa chọn dụng cụ như máy hàn HDPE, dao bào, gông máy hàn và má kẹp cũng cần được cân nhắc phù hợp.
Hàn ống HDPE là gì?
Hàn ống HDPE là phương pháp sử dụng nhiệt để làm mềm hoặc nóng chảy bề mặt nhựa tại vị trí cần nối, sau đó đưa các phần ống tiếp xúc và kết hợp với nhau để tạo thành mối nối.
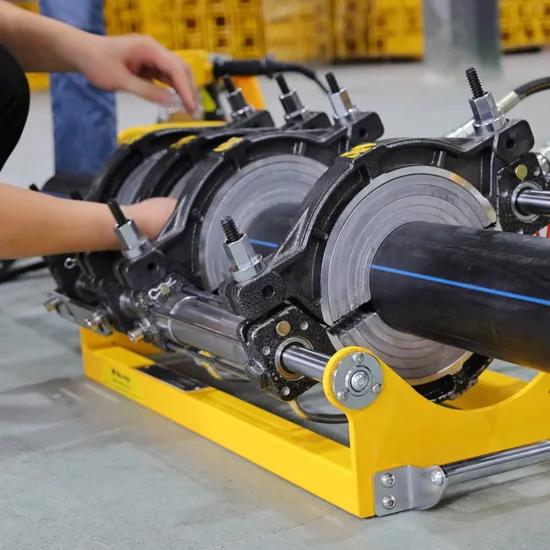
Một trong những phương pháp phổ biến là hàn nhiệt đối đầu. Hai đầu ống được cố định trên khung kẹp, làm phẳng và gia nhiệt bằng đĩa nhiệt trước khi ép hai đầu ống lại với nhau.
Theo hướng dẫn kỹ thuật về kết nối ống HDPE, một bộ máy hàn nhiệt đối đầu thường gồm các bộ phận như khung kẹp ống, cụm thủy lực, đĩa nhiệt và dụng cụ vát hoặc bào phẳng đầu ống.
Chuẩn bị dụng cụ trước khi hàn ống HDPE
Trước khi bắt đầu, cần chuẩn bị đầy đủ các thiết bị cần thiết theo đường kính và loại ống.
Các dụng cụ thường được sử dụng gồm máy hàn phù hợp, gông hoặc khung kẹp, má kẹp, dao bào làm phẳng đầu ống và đĩa nhiệt.
Đối với các công việc có đường kính ống khác nhau, cần sử dụng đúng kích thước gông và má kẹp. Việc cố định chắc chắn giúp hạn chế tình trạng hai đầu ống bị lệch trong quá trình gia nhiệt và ép nối.
Ngoài ra, cần chuẩn bị các dụng cụ đo, vệ sinh bề mặt và trang bị bảo hộ cần thiết trước khi tiến hành thi công.
Các bước cơ bản khi hàn nhiệt đối đầu ống HDPE
Bước 1: Kiểm tra và chuẩn bị ống
Kiểm tra tình trạng hai đầu ống trước khi đưa vào máy. Bề mặt cần sạch, không dính đất, dầu mỡ hoặc các chất bẩn có thể ảnh hưởng đến quá trình hàn.
Hai đoạn ống cần được đặt đúng vị trí và có chiều dài phù hợp để đưa vào khung kẹp.
Bước 2: Cố định ống vào khung kẹp
Đưa hai đầu ống vào khung kẹp và cố định chắc chắn. Hai đoạn ống cần được căn chỉnh sao cho nằm trên cùng một trục.
Nếu ống bị lệch quá nhiều, mối hàn sau khi hoàn thành có thể không đạt yêu cầu. Một số hướng dẫn kỹ thuật cũng lưu ý cần kiểm soát độ lệch giữa hai đầu ống trước khi hàn.
Bước 3: Bào phẳng đầu ống
Dao bào hoặc máy vát được sử dụng để loại bỏ phần bề mặt không phẳng ở hai đầu ống.
Sau khi bào, cần kiểm tra lại hai mặt đầu ống để đảm bảo chúng tương đối phẳng và có khả năng tiếp xúc đồng đều khi thực hiện bước gia nhiệt.
Đây là lý do dao bào máy hàn HDPE là một bộ phận quan trọng trong quá trình thi công, đặc biệt với các loại máy hàn sử dụng cơ cấu bào phẳng đầu ống.
Bước 4: Gia nhiệt
Đĩa nhiệt được đưa vào giữa hai đầu ống để làm nóng bề mặt nhựa theo thông số kỹ thuật của loại ống và thiết bị.
Nhiệt độ và thời gian gia nhiệt cần được thực hiện theo hướng dẫn kỹ thuật tương ứng, không nên tự ý tăng nhiệt hoặc kéo dài thời gian gia nhiệt vì có thể ảnh hưởng đến chất lượng mối hàn. Một số tài liệu hướng dẫn hàn đối đầu sử dụng mức nhiệt khoảng 200°C và yêu cầu thời gian gia nhiệt thay đổi theo độ dày thành ống.
Bước 5: Ép hai đầu ống
Sau khi đạt điều kiện gia nhiệt cần thiết, đĩa nhiệt được đưa ra và hai đầu ống được ép lại với nhau bằng cơ cấu của máy.
Lực ép cần được kiểm soát phù hợp. Nếu áp suất quá cao hoặc quá thấp, hình dạng và chất lượng mối hàn có thể bị ảnh hưởng.
Bước 6: Giữ mối hàn và làm nguội
Sau khi hai đầu ống được ép nối, cần giữ nguyên vị trí trong thời gian cần thiết để mối hàn ổn định và nguội dần.
Không nên di chuyển hoặc tác động mạnh vào đường ống khi mối hàn chưa ổn định.
Bước 7: Kiểm tra mối hàn
Sau khi hoàn thành, cần kiểm tra trực quan mối hàn. Mối nối cần có hình dạng tương đối đồng đều, không xuất hiện các dấu hiệu bất thường như lệch quá mức, thiếu vật liệu hoặc biến dạng không phù hợp.
Một số tài liệu kỹ thuật cũng chỉ ra rằng mối hàn quá rộng, quá nhỏ hoặc bị gãy ở giữa có thể liên quan đến áp suất, nhiệt độ hoặc thời gian thao tác chưa phù hợp.
Những lỗi thường gặp khi hàn ống HDPE
Một trong những lỗi phổ biến là hai đầu ống không đồng tâm trước khi hàn. Nguyên nhân có thể đến từ việc cố định ống chưa chắc chắn hoặc lựa chọn gông, má kẹp không phù hợp.
Bề mặt đầu ống không được bào phẳng hoặc còn bụi bẩn cũng có thể ảnh hưởng đến quá trình kết nối.
Ngoài ra, việc điều chỉnh nhiệt độ, thời gian gia nhiệt hoặc lực ép không phù hợp cũng có thể khiến mối hàn không đạt yêu cầu.
Do đó, người thực hiện cần tuân thủ thông số kỹ thuật của thiết bị và loại ống đang sử dụng thay vì áp dụng một thông số cố định cho mọi trường hợp.
Lưu ý an toàn khi hàn ống HDPE
Trong quá trình hàn, đĩa nhiệt có nhiệt độ cao nên người sử dụng cần trang bị găng tay và các thiết bị bảo hộ phù hợp.
Khu vực thi công cần được giữ sạch sẽ, thông thoáng và hạn chế người không có nhiệm vụ tiếp cận khu vực máy đang hoạt động.
Trước khi sử dụng, cần kiểm tra nguồn điện, dây dẫn, hệ thống kẹp và các bộ phận của máy. Khi cần thay đổi hoặc vệ sinh thiết bị, nên ngắt nguồn trước khi thực hiện.
Lựa chọn đúng dụng cụ giúp quá trình hàn HDPE hiệu quả hơn
Chất lượng mối hàn không chỉ phụ thuộc vào kỹ thuật của người thợ mà còn liên quan đến tình trạng ống, thiết bị và dụng cụ sử dụng trong quá trình thi công.
Một bộ dụng cụ phù hợp gồm gông máy hàn, má kẹp, dao bào và các đầu hàn phù hợp kích thước sẽ giúp việc cố định, xử lý và kết nối ống thuận tiện hơn.
Điện Máy Khánh An cung cấp nhiều loại dụng cụ và phụ kiện phục vụ thi công ống HDPE như đầu hàn lồng, dao bào máy hàn HDPE, gông máy hàn tay quay và má kẹp máy hàn với nhiều kích thước khác nhau.
Nếu cần lựa chọn dụng cụ phù hợp với đường kính ống và nhu cầu thi công, khách hàng có thể liên hệ Điện Máy Khánh An để được tư vấn.